快速回答: 从预制件开始,而不是从机器的产量开始。预制件的重量、腔数和颈部加工工艺决定了总射出重量。总射出重量决定了注射单元。冷却时间决定了机器是否能够达到预期的循环周期。螺杆必须采用PET屏障设计。如果其中任何一项不符合要求,机器就会运行——但不会达到预期的产量或质量。
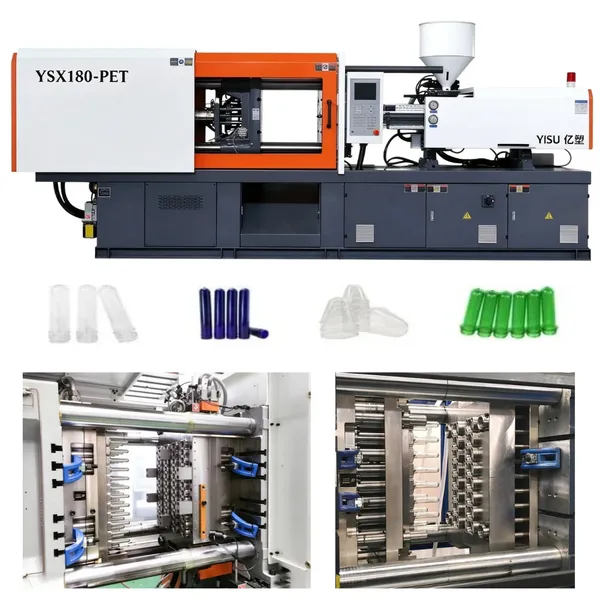
大多数买家都会发这样的信息: “请提供一台 PET 预制模具,用于生产 20 克规格的预制模具,具有 8 个腔室。”
这一句话不足以准确报价。一个20克窄口瓶坯和一个20克宽口瓶坯,可能需要不同的模具设计、不同的冷却布局和不同的顶出力。小机器上的8腔和大模板机器上的8腔,不是同一个项目。
从您的预制件数据开始,不要从机器数量开始
决定一切的两个数字:预成型重量和腔体数量
瓶坯克重(g) → 决定射出尺寸和塑化需求
蛀牙数量 → 决定总射击重量和模具尺寸
总射出重量 = 预成型件重量 × 孔数
一个装有 8 个腔位的 20g 型坯需要 160g 的总射出重量。一个装有 16 个腔位的 15g 型坯需要 240g 的总射出重量。注射单元必须根据总射出重量进行尺寸调整,而不是根据单个型坯的重量进行调整。
为什么总射重不应该停留在机器的极限值上
该 机器机器的额定射胶量不应正好设在总射胶量上。PET需要稳定的工艺窗口。如果注射单元在极限运行,射胶重量波动会增大,螺杆回料时间可能超过冷却时间——意味着机器达不到目标周期。
一个实用的规则:所需的总射击重量应在 30–70% 实用规则:PET瓶坯所需总射胶量应落在机器额定射胶量的30–70%之间。低于30%,停留时间过长,PET降解风险上升。高于70%,失去工艺余量。
在申请报价之前需要准备哪些材料
| 信息 | 为什么这件事很重要 |
|---|---|
| 瓶坯克重(g) | 定义射出尺寸和塑化载荷 |
| 腔体数量 | 定义总射击重量和模具尺寸 |
| 瓶口规格(如PCO 1881、30/25) | 影响模具设计和喷射性能 |
| 瓶胚图纸或3D文件 | 确认了壁厚和冷却布局 |
| 目标产量(只/小时) | 确认循环时间与塑化能力是否匹配 |
2. 螺杆和料筒:PET不是“通用型”
PET屏障螺钉到底是什么样的
标准通用螺杆能跑PET,但跑不好。PET结晶倾向高、对水分高度敏感、在过度剪切下快速降解。螺杆配置对PET的重要性高于PP或ABS。 ..
PET螺杆通常是屏障型螺杆设计。第二螺棱将未熔颗粒与已熔物料分开,使颗粒完全熔融而不过度剪切。多数PET单螺杆设计采用屏障螺杆,流道宽度递减,熔体槽较浅。 ..
长径比和压缩比:对PET来说“更大”不等于“更好”
- L/D 比约为 20:1 到 25:1。. 较短的螺杆可能无法提供足够的熔化长度;而较长的螺杆则会延长滞留时间,这对于热敏PET来说是危险的。
- 压缩比低于PA或PP。 PET不需要过强的压缩力。较低的压缩比可以减少剪切加热,并保护IV(内在粘度)。
- 许多PET设计螺杆头部不加混炼环. 过度混合会导致剪切热产生,并降低熔体的质量。
压缩比并不是一个“越大越好”的数字。对于 PET,与阻隔层相配合的适度压缩比比高压缩的通用型螺杆更有效。
快速检查:您的供应商真的提供 PET 配置服务吗?
如果供应商在不询问您的预制件重量和灌装量需求的情况下,就报价一款“通用型螺杆”,那么这表明该配置并非针对特定应用而设计的。真正的 PET 配置应该从预制件数据开始,而不是从库存螺杆清单开始。
在亿塑,PET 机器的报价以预制件的图纸和腔体数量开始计算。螺杆的配置与预制件的重量和材料等级相匹配——并非从标准目录中选择。
冷却和循环时间:预制模具生产中的真正瓶颈
冷却过程可能占循环时间的 80%
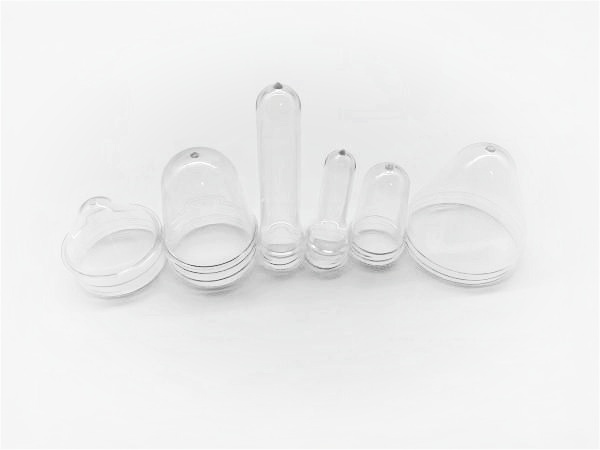
在PET预型成型过程中,冷却通常占循环时间的绝大部分——通常高达总循环时间的80%。机器的注射速度很少会成为制约因素。制约因素在于模具能够多快将热量从预型壁中排出。
塑料化能力必须与冷却时间相匹配。
如果螺杆恢复时间比模具冷却时间更长,那么无论注射行程有多快,机器都无法达到目标循环时间。在评估机器时,请问: 螺杆可以在冷却时间内完成塑化吗?
冷却器的尺寸计算:根据通过量计算,而非机器的吨数
冷却问题并非仅限于机器本身,而是系统问题。模具冷却通道的设计、冷水机的容量和水温稳定性都会影响循环时间。即使拥有卓越的注塑工艺参数的机器,如果冷水机的容量不足或模具冷却布局不佳,其运行速度仍会变慢。
对于PET,常用的尺寸指导原则约为 每吨冷冻能力可实现40磅/小时的PET产量, 在为液压系统、进料喉和热流道添加负载之前。对于一条生产 200 公斤/小时的预成型生产线,在添加附加负载之前,材料侧冷却负荷约为 11 吨。
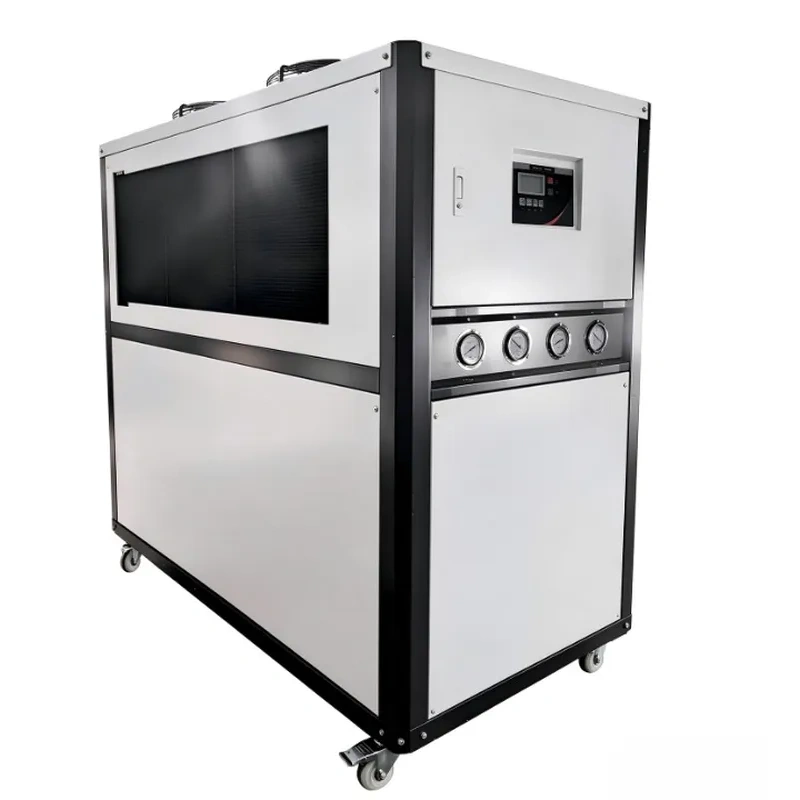
亿塑项目说明:东南亚地区的一条 16 腔 PET 生产线
东南亚的一家客户计划建造一个容量为 16 个槽的 PET 预型生产线,用于生产 14 克的水瓶预型。他们的最初计划是将冷却器的大小与机器的吨位相匹配。在配置审核期间,我们计算了实际的 PET 产量,发现冷却器对于冷却负荷的尺寸不足。
我们调整了冷水机容量,并根据物料吞吐量匹配了除湿干燥机。该生产线实现了目标循环周期,而无需延长冷却时间。教训非常简单:冷水机的选型应该根据吞吐量来决定,而不是根据吨位来推算。
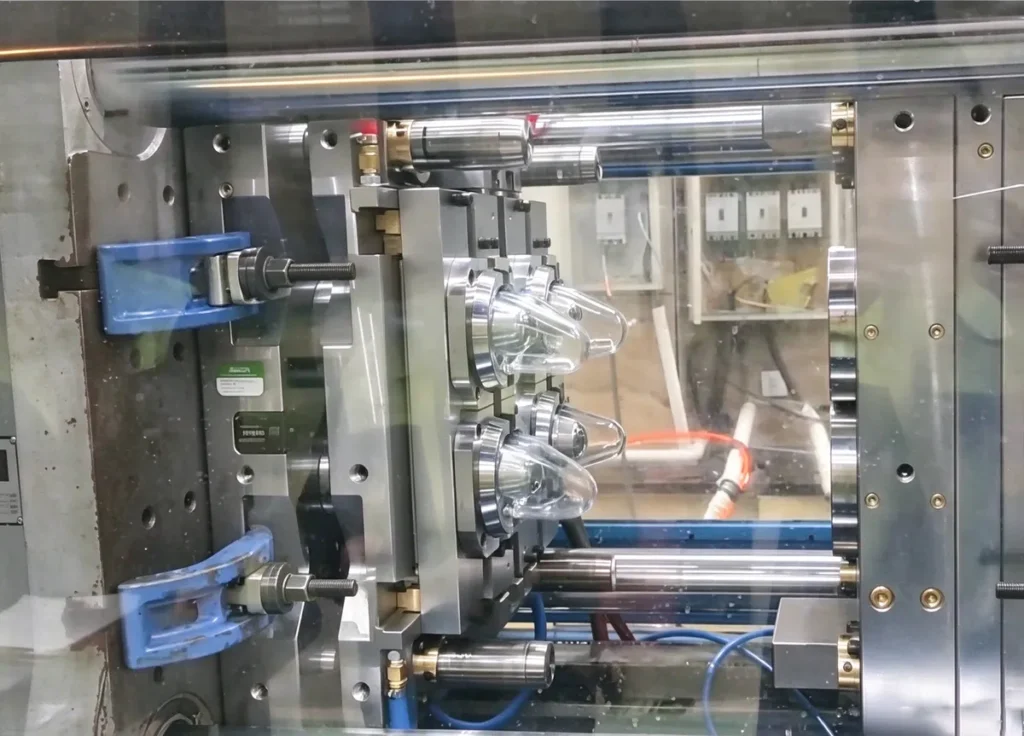
夹紧力:必要,但很少是第一位
夹紧力必须足以保持模具保持封闭状态,但对于PET预制瓶,夹紧力很少是限制生产的参数。总冲量和冷却通常会首先决定机器的尺寸。
所需的夹紧力取决于预制模具腔体的总投影面积和腔体压力。由于预制模具壁厚度和颈部加工程度各不相同,因此每个腔体的投影面积应根据模具设计计算,而不应仅根据预制模具的重量估计。
实用方法:先确认注射单元(射胶量和塑化能力)和模具尺寸,再确认锁模力。如果机器射胶量够但锁模力不足,会出现飞边。如果锁模力够但塑化能力不足,周期会被拉长。两者都必须检查。
先选吨位常常导致机器“够大”,但注射单元不对或模具空间不足。应该由瓶坯数据驱动配置,而不是反过来。
模具尺寸和挤出机:预型模具的深度较大
确认机器之前需要检查的四个方面
预型模具的筒体比一般用途的模具要高,因为其芯部分延伸到模具的筒体和颈部。在确认机器规格之前,请检查这些尺寸:
- 模具厚度(高度) 必须在机器的最小/最大模具高度范围内。
- 拉杆间距 必须适应模具的宽度和高度。
- 开模行程 必须足够让型芯脱出瓶坯。
- 顶出行程和顶出力 必须匹配瓶坯长度和腔数。高腔瓶坯模具需要强劲、稳定的顶出。
为什么“正确的吨位”仍然可能意味着错误的机器
如果模具尺寸不合适,或者喷嘴行程过短,那么带有正确吨位的机器仍然无法使用。这是“正确”报价在模具抵达后变成变更单的最常见原因之一。
亿塑项目备注:模具适配检查保存了更改订单
中东的一位客户已经拥有预成型模具,并希望添加一台第二台机器。该模具高度较高,且喷嘴行程要求比标准要求更长。在配置评审期间,我们对模具高度和喷嘴行程进行了对比,以确保其与机器图纸相符,然后再报价。
我们考虑的第一个机器型号的吨位足够,但喷嘴行程不足。我们推荐了另一款具有更长行程的机器,并根据模具尺寸确认了支架间距。机器运抵后,无需任何修改即可安装到位。在报价前进行五分钟的绘图检查避免了运输后需要进行昂贵的更改。
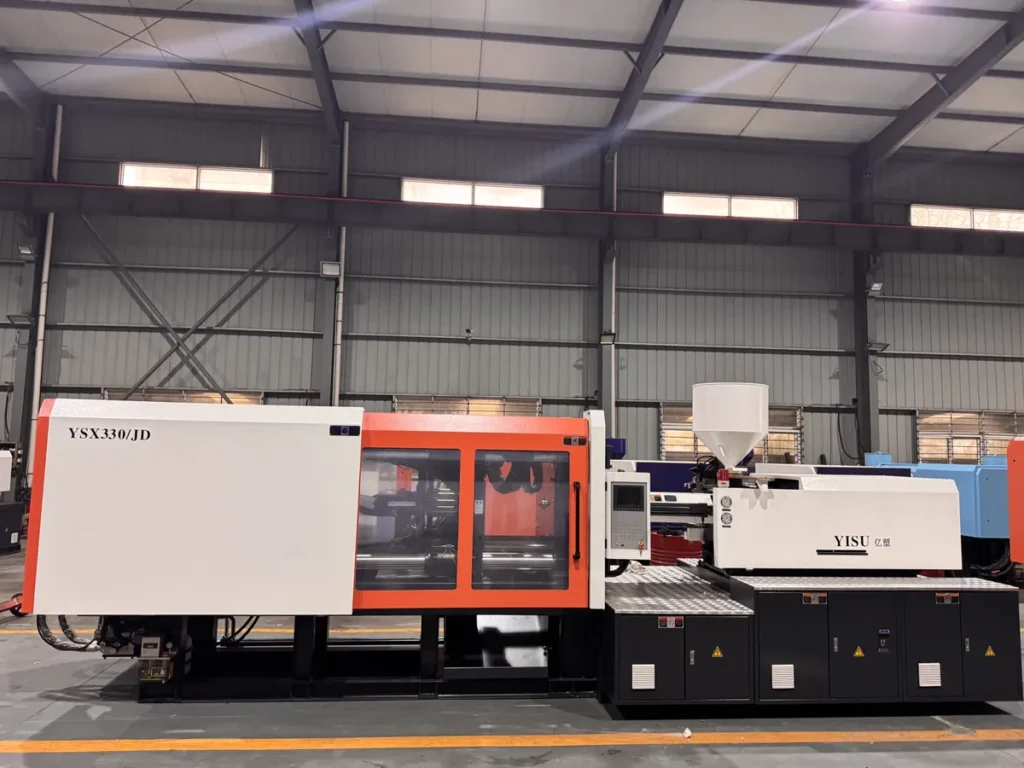
配置级别下的“自定义PET机”到底意味着什么
六件应针对PET定制的事
当供应商说“我们可以定制 PET 机器”时,请问到底是什么被定制了。真正的 PET 配置通常包括:
- 适用于 PET 的螺杆和筒体 (屏障设计,匹配 L/D 和压缩比)
- 合适的塑化电机转矩 用于 PET 的熔化粘度
- 足够的推力和行程 用于预成型模具
- 冷却回路容量 (水循环数量和流量能力)
- 热流道接口 与您的模具的热电偶类型和区域数量相匹配
- 可选的机器人侧面输入接口 适用于高腔型
“定制”不应该意味着什么
如果“定制化”仅意味着更换铭牌和添加 PET 标签,那么机器仍会运行,但其预制品的质量将无法达到目标循环所需的稳定水平。定制化的表现应该在螺杆图、喷嘴规格和冷却回路布局上体现出来,而不仅仅是在宣传册上。
Yisu 如何配置 PET 机器
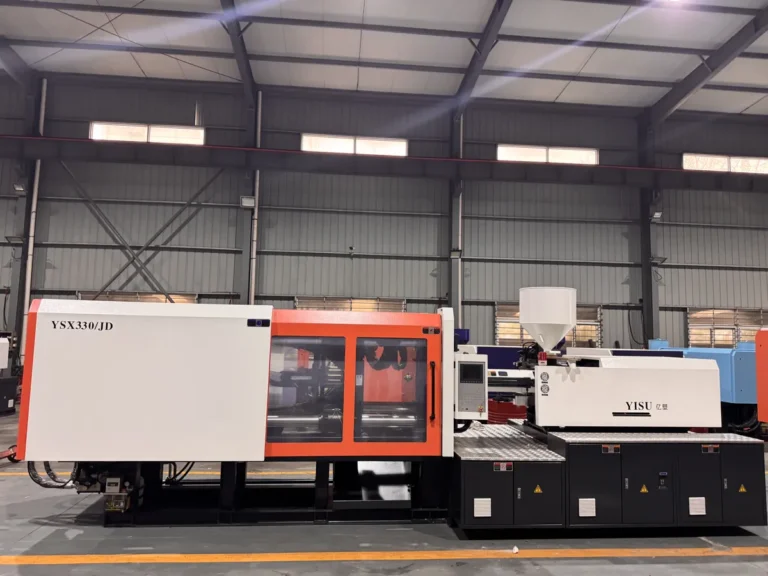
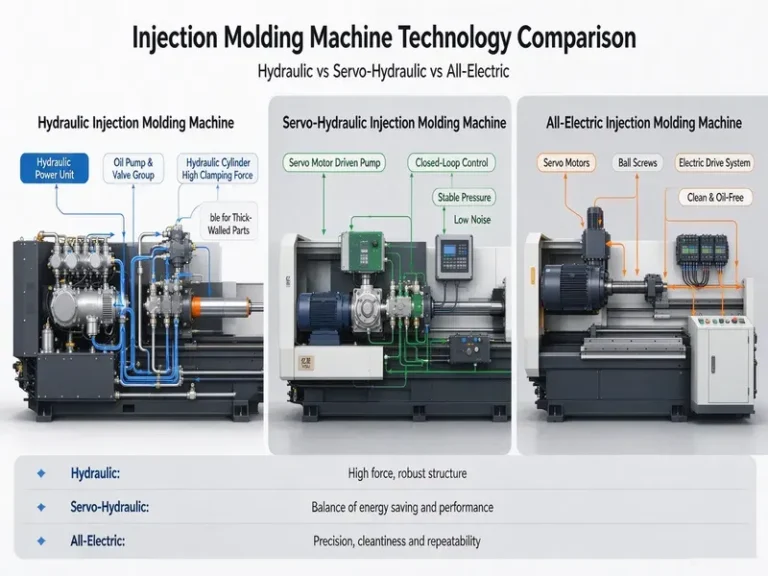
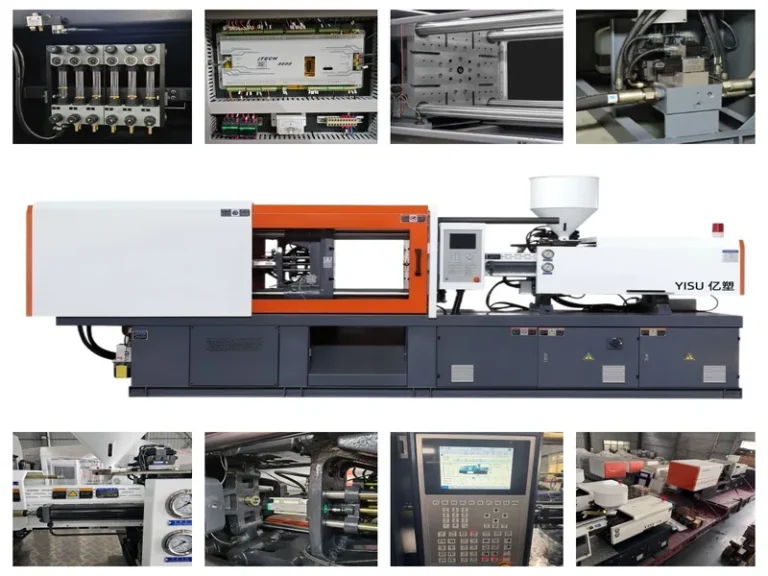
Yisu 的 PET 该配置基于一套伺服液压平台,配备 PET 屏障螺杆、匹配的塑化电机和针对预制模具规格的喷嘴规格。我们还配合配备了除湿干燥机和冷水机,从而使客户能够获得一套统一的设备,而无需从不同供应商处采购单独的设备。
在报价PET机器之前,我们需要您提供哪些信息
如果您想要准确的配置结果而非粗略的吨位估算,请发送:
- 预制件图纸或 3D 文件(STEP/IGES 优先)
- 瓶坯克重(g)
- 标准颈部饰面(例如 PCO 1881)
- 蛀牙数量
- 目标产量(只/小时)
- 材料等级(原瓶PET、rPET或混合物)
- 模具尺寸(如果模具已经存在)
- 供电方式(电压、频率、相位)
凭借这八项配置,Yisu能够将注射单元、螺杆配置、夹紧力以及配套辅助设备综合考虑,形成一套统一的方案。我们的伺服液压平台针对 PET 屏障螺杆和预成型模具的要求进行了配置,而非基于通用机器的方案。
请求进行 PET 配置审核 → 🔗 联系页面
请告诉我们您的预制件重量和腔体数量。我们将为您提供配置表和合理的循环周期估算——而不是单单给出吨位数量。
常见问题解答
Q:如果更换了螺杆,我可以使用标准注射成型机加工PET瓶胚吗?
A:更换螺杆是必要的,但不足以解决问题。注射单元、塑化电机、喷嘴力、冷却回路以及热流道接口也必须与预制模具的生产相匹配。一台配备PET螺杆的普通机器可以运行,但其循环稳定性及预制模具的质量无法保证。
Q:在比较 PET 机器报价时,最重要的规格是什么?
A:没有单一的规格。将注射单元(额定射出尺寸与总射出重量的比值)、螺纹 L/D 和设计、塑化能力与冷却时间、夹紧力、模具尺寸以及喷嘴行程等各个方面综合考虑,将其作为一个系统来分析。一台吨位较大的但注射单元尺寸过小的机器将无法达到您的产量目标。
Q: 我如何知道塑料化能力是否足够?
A:将螺杆回收时间与模具冷却时间进行比较。如果回收时间比冷却时间长,则机器将无法达到目标循环时间。请供应商提供相关螺杆转速和PET熔融温度下的增塑能力。
Q: 伺服液压机是否适合用于PET瓶胚?
A: 是的,对于标准化的预成型生产,配备伺服液压系统的 PET 配置机器能够提供稳定的塑化和夹紧性能,且前期成本低于全电动机器。对于非常大容量、高速生产线的应用,则可以使用全电动配置。正确的选择取决于腔体数量、目标产量和预算。